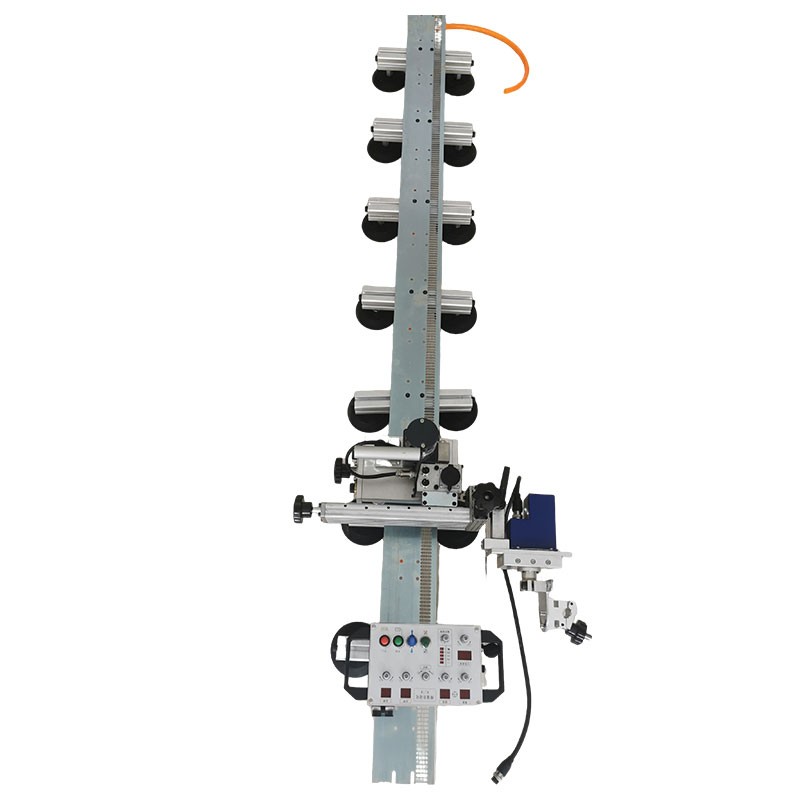
1.概要
CO2焊接自动小车广泛应用于船舶、桥梁、机车、钢������结构、石油化工等行业,适合多种焊接结构的焊接,如:加强筋板、肋板、交叉部位的焊接,箱型梁的焊接,等等。其主要优点有:
l 减少劳动强度,改善作业环境
l 提高工作效率,是手工焊的1.5倍
l 避免人为因素所造成的焊缝质量不良,一般地手工操作的不良率在20%左右,而采用自动焊接小车没有因此产生的焊接不良率
因此其综合效益,比手工焊提高近200%
l 自动化程度高,确保焊接质量的稳定性
l 不需要很熟练的技术工人
软轨焊接小车是管道焊接和曲面焊接的优先选择,能够根据轨道的弧度自动行走。
2.特点
(1)软轨焊接小车。
(2)携带焊枪对工件进行焊接,焊接最小直径800mm。 |
|
|
(3)可以使用药芯焊丝,也可以使用实心焊丝。 |
|
|
|
|
(4)移动和操作简便,非熟练工人也可以进行操作。 |
|
|
|
3.主要构成说明
本体:焊枪夹具,摆动头,离合装置,焊枪把手、微调滑块、控制盒等部件组成
1) 驱动部分:是驱动小车的装置,轨道,锥齿轮,行走装置,链轮,离合器,行走电机组成的
2) 微调滑块滑块:是调节焊枪位置的装置,焊接进行当中可以进行上下,左右的微调。
3) 焊枪夹具:是固定焊枪的装置,维修及调整时方便于焊枪的拆卸,可以调节焊枪的角度。
4) 离合装置跟离合器:方便于安装小车和移动
5) 控制箱:可以调节小车的所有动作,两把焊枪都由此控制箱控制。详细内容参考“控制面板说明”

6) (1)“焊接/非焊接”开关:选择“焊接”位置时进入焊接准备状态,按“开始”开关进行焊接;选到“非焊接”位置时按“开始”�����开关,小车只行走但不进行焊接。
7) (2)“开始”开关:开关打开小车开始行走,如果此时“焊接/非焊接”选择开关置于“焊接”位置则开始焊接;如果此时“焊接/非焊接”选择开关置于“非焊接”位置则只有小车行走但不进行焊接。
8) (3)“停止”开关:小车行进当中若按停止开关,小车会停止所有动作。
9) (4)行走方向选择开关:可以选择向上或向下行走。
10) (5)行走速度:速度值用数码显示,最大行走速度为1040mm/min,数码显示值为999。
11) (6)摆动速度调节旋钮:顺时针旋转摆动速度增大,最大值为1520mm/min。用刻度表示,最大刻度为10。
12) (7)摆动幅度调整旋钮:顺时针旋转摆动幅度增大,最大值为20mm。用刻度表示,最大刻度为10。
13) (8)左停止时间调整旋钮:调整范围是0~2S, 顺时针增大。
14) (9)右停止时间调整旋钮:范围是0~2S,顺时针增大。
15) (10)中心移动调整旋钮:顺时针旋转时中心会向右移,逆时针旋转时中心会向左移动,移动的最大范围为±5mm。
16) (14)摆动模式选择旋钮:用此旋钮选择摆动模式,小车的摆动模式有五种,除第一种为非摆动模式外,其余如下:

4.摆动器的主要参数
| 直线摆动器 |
电源 | AC220~ 250V,50HZ ,1相 |
控制箱 (W x L x H) | 120 x175 x75 |
重量(Kg) | 2.9Kg |
驱动方式 | 齿轮齿条驱动 |
速度 | 0 - 2300mm/Min |
中心移动 | ±5mm |
摆动幅度 | ±15mm |
左右停止 | 0 - 2s |
5.主要技术参数
小车 | 电源 | 220V | AC |
外型尺寸 | 270×340×300 | W×L×H |
重量 | 13 Kg |
|
移动 | 齿轮驱动 |
|
行走速度 | 0∼600mm/min |
|
焊枪调节范围 | 上下 | 55mm |
前后 | 55mm |
作业角调节范围 | ±15° |
进行角调节范围 | ±45° |
焊枪间距 | 80~120mm |
控制 | 操作功能 | 电源灯,行走开始/停止,行走方向,行走速度 焊接/非焊接选择(1)、(2) |
6.安装
(1)焊接时必要工具
1)进行焊接时必要工具是需要焊接电源和送丝装置;
2)可以采用实心焊丝或药芯焊丝,如果实心焊丝和药芯焊丝同时采用,则前面的焊枪用实心焊����丝,后面的焊枪用药芯焊丝;
3)需要FY-QB-06行走用的控制焊接电源(AC 220V);
4)需要焊接用CO2气罐;
5)CO2自动焊接用焊枪一把;
6)其它必要工具。
(2)小车连接方法
1)焊枪端口连接在送丝机上
2)从焊枪出来的焊枪开关各自连接在小车的控制面板的2P端口
3)控制电源线接在小车的控制面板的3P端口
4)控制电源连接线接在AC 220
7.运行
--打开电源配电盘开关----ON
--打开两焊接电源开关----ON
(焊机的自保回路开关关闭----OFF)
--打开两个CO2贮气瓶阀门,将压力调至2—3kg/cm2,在气体开关“检查”档调整流量
--用手动送丝将焊丝送到焊枪前端,并安装与焊丝直径相对应的导电嘴
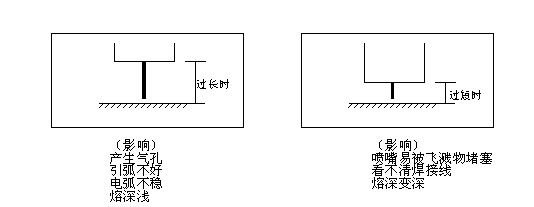
--确认焊丝的伸出长度
--小车放到焊接开始点,调整左右导向杆的伸出长度,对平角焊来说,焊接方向上,前侧的导向杆伸出长度�������比后侧的导向杆伸出长度略短
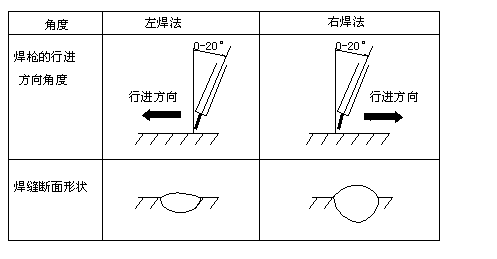
--分别将焊枪夹到焊枪夹上,用专用扳手调整焊枪的操作角度及行进角度,
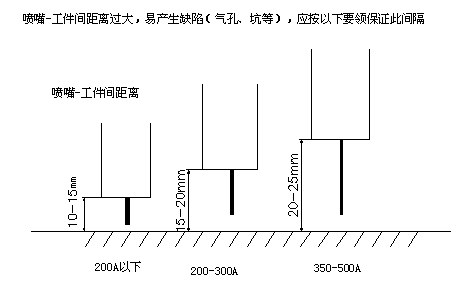
--分别调节X-Y滑块,调整焊枪位置及喷嘴与工件的距离,
--调整工艺参数(电流,电压)
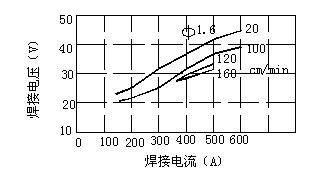
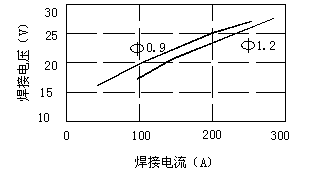
--确认两瓶CO2 气体流量及熔池的保护效果
--开始焊接,观察电弧,调整焊接速度
(操作面板的焊接选择开关打到ON位置,并按开始开关进行焊接)
--工件焊接结束之后按停止开关
8.焊接工艺参数
焊丝直径
焊接参数 | ф1.2mm | ф1.4mm | ф1.6mm |
电流(A) | 120~280 | 150~320 | 180~380 |
电压(U) | ①U=14+0.05I ②300A以下时 U=0.04I+16±1.5 &nbs�����p; &n������bsp; 300A以上时 U=0.04I+20±2.0 |
喷嘴与工件间的距离(H) | 200A以下时 H=10~15mm 200~350A时 H=15~20mm 350~500A时 H=20~25mm |
焊丝伸出长度(L) | 一般取焊丝直径的10倍左右,即L=10ф |
说明:AW-J1-2型焊接小车采用两把焊枪焊接,一般的,沿焊接方向,第一把枪采�����用实芯焊丝,第二把枪可以用实芯焊丝,也可以用药芯焊丝。
(1)水平角焊 &nb����sp; &�����nbsp;
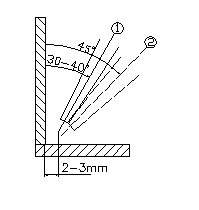
板厚δ (mm) | 焊角 长k (mm) | 焊丝 直径d (mm) | 电流I (A) | 电压U (V) | 速度V (cm/min) | 导电嘴与 工件间距 (mm) | 位置 | 气体流量 (L/min) |
8 | 5.0~6.0 | 1.2 | 270~300 | 28~31 | 55~60 | 13~18 | ① | 20~25 |
7.0~8.0 | 1.2 | 260~300 | 26~32 | 25~35 | 15~20 | ② | 20~25 |
6.5~7.0 | 1.2 | 300~330 | 30~34 | 30~35 | 15~20 | ② | 20~25 |
12 | 7.0~8.0 | 1.2 | 260~300 | 26~32 | 25~35 | 15~20 | ② | 20~25 |
16 | 6 | 1.2 | 300~350 | 30~36 | 40~45 | 15~20 | ① | 20~25 |
8~9 | 1.6 | 430~480 | 38~42 | 40~45 | 15~20 | ② | 20~25 |
12~13 | 1.6 | 450~480 | 39~42 | 40~45 | 20~25 | ③ | 20~25 |
(2)船形焊:

船形焊接 &n������bsp; &n�������bsp;
�����������
板厚δ (mm) | 焊角长k (mm) | 焊丝直径ф(mm) | 电流I (A) | 电压U (V) | 速度 (cm/min) | 导电嘴到 工件的距 离(mm) | 气体流量(L/min) |
8 | 6 | 1.2 | 300~350 | 30~36 | 40~45 | 15~20 | 20 |
8~9 | 1.6 | 430~480 | 38~42 | 40~45 | 15~20 | 20 |
12 | 10 | 1.6 | 430~480 | 38~42 | 30~40 | 15~20 | 20 |
12~13 | 1.6 | 450~480 | 39~42 | 25~30 | 20~25 | 20 |
16 | 6 | 1.2 | 300~350 | 30~36 | 40~45 | 15~20 | 20 |
8~9 | 1.6 | 430~480 | 38~42 | 40~45 | 15~20 | 20 |
12~13 | 1.6 | 450~480 | 39~42 | 40~45 | 20~25 | 20 |
9.焊接缺陷及原因
焊接位置 | 缺陷 | 原因 |
平角焊 | 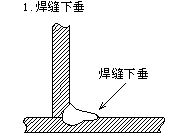
| 1.焊接电流过高 2.引弧电压过低 3.焊接速度过慢 4.焊枪瞄准位置不好 |
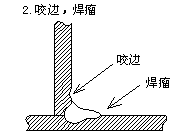
| 1. 母材温度过高 2. 焊接速度过快 3. 引弧电压过高 4. 焊枪瞄准位置不对 5. 弧长过长,引弧电压过高 |
10.检查及维护
为了CO2 小车的长时间安全使用要经常定期的检查并维护小车
(1)是不是有灰尘?
-控制箱,焊枪调整部位开关要保持清洁,并经常擦拭,不能有灰尘
(2)赃物是否堆积
-端头, 焊枪头,导轮及滑块部位沉积物要除掉,以免影响小车的安全运行
(3)确认接头,连接线,软管,焊枪的断线或破损
-要检查接头等是否松弛或者连接线,软管,焊枪是否断线或破损
(4)有没有异音或异常发热?
-定期检查导轮,电机,焊枪等构件有无异常
(5)滑块的调节是否费力?
-滑块要经常上润滑油。
(6)保险丝是否被熔断?
-焊接时如果接线后电源灯不亮请先检查保险丝。
11.故障及对策
1)控制箱的电源灯没有亮
发生原因 | 修理措施 |
控制连接线的连接不良 | 连接线更换 |
控制箱保险丝断了 | 保险丝更换 |
电源220V 电流不通 | 电源确认 |
2) 焊接/非焊接选择开关不起作用
发生原因 | 修理措施 |
开关或者接线有问题 | 开关检查及更换或接线检查修理 |
3)焊接开始开关没有作用
发生原因 | 修理措施 |
驱动部不良 | 检查及修理驱动电机 |
焊接/非焊接选择开关不良 | 开关检查及交换或接线检查 |
焊丝接触不良 | 除掉焊渣 |
4)焊枪焊接点与焊接目标位置不一致
5)滑块调整不灵活
发生原因 | 修理措施 |
滑块部位有沉积物 | 除掉沉积物或加润滑油 |
6)焊接停止开关按住焊弧没有消除
发生原因 | 修理措施 |
焊接停止开关失灵 | 开关检查及交换 |
自保回路开关(收弧开关)置于“开”位置 | 自保回路开关(收弧开关)置于“无”位置 |
焊枪夹具松弛 | 拧紧夹具 |